Основные факторы, влияющие на вероятность отказов
мощных светодиодов.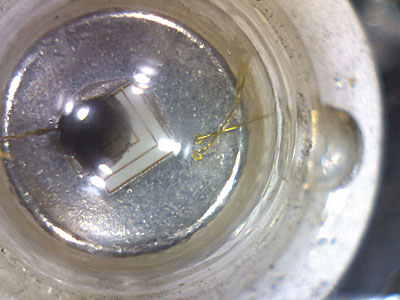
Величина и нестабильность тока сильно влияют на срок службы светодиодов. Ещё одним фактором долговечности могут быть условия эксплуатации. Сейчас, к сожалению, нет общих стандартов, которые определяли бы срок службы и параметры надёжной работы для светодиодов. Есть мнение авторитетных организаций в качестве срока службы брать за основу время, за которое световой поток снижается до определённого значения (например, 50% от исходной величины). Некоторые компании предпочли разработать свои способы прогнозирования срока службы и надёжности на основе статистики, полученной от потребителей. Однако лимитированный объём продукции большинства поставщиков делает такой подход почти невозможным.
Эмпирические методы прогнозирования и вовсе нельзя считать надёжными в ситуации, когда речь идёт о надёжности оптоэлектронных приборов. Ведь наиболее распространённые случаи отказа оборудования связаны с постепенным снижением мощности в течение эксплуатации. А большинство существующих стандартов используют терминологию постоянной интенсивности отказов. Конечно, в большинстве случаев характеристики светодиодов ухудшаются постепенно. Но также есть случаи неожиданных отказов из-за роста дислокаций с периферии активной области, разрушения p-n перехода, роста дислокаций с окисленного торца или промежуточной области, которая разделяет торец и диэлектрическое покрытие, и неисправимого оптического повреждения. Кроме того, потребители, которые имеют дело со светодиодами, давно поняли: их надёжность (особенно что касается скорости деградации) часто зависит от поставщика компонентов.
Именно правильное определение отказа – самый проблемный пункт, многие производители и пользователи сами определяют, когда оптоэлектронный прибор пришёл в негодность. Ещё один способ выявления отказа – установить ток и наблюдать выходную мощность прибора, признав прибор вышедшим из строя при снижении мощности ниже принятой точки (как правило, от 20% до 50% от изначальной величины). Иной метод базируется на наблюдении снижения выходной мощности прибора и его восстановления с помощью увеличения управляющего потока. Как только управляющий ток достигает нужной величины (скажем, 50%), прибор можно признавать неработоспособным. Определенные механизмы отказа и недостатки тоже могут быть причиной поломки светодиодов.
Эксперты по надёжности не должны сосредотачиваться только на воздействии температуры и плотности тока, так как такая точка зрения может привести к ошибочному отбору продукции.
Причины поломки светодиодов
1. Деградация активной области светодиодов
Светодиод излучает свет благодаря перераспределению инжектированных носителей в активной области. Появление и рост дислокаций наряду с преципитацией узловых атомов приводит к нарушению внутренней части этой области. Такие явления могут происходить при нарушении кристаллической структуры. Большая плотность инжектированного тока, повышение температуры из-за инжектированного тока и тока утечки и излучаемый свет приводят к нарастанию развития дефекта. Большое значение имеет материал, который использовался при производстве светодиода. Например, система ALGaAs/GaAs намного более восприимчива к этому механизму отказа, чем система InGaAs (P)/InP.
Система InGaN/GaN (для светодиодов голубого и зеленого излучения) почти не восприимчива к дефектам. В активных областях можно найти простые p-n пререходы, встроенные гетероструктуры, многочисленные квантовые провалы. На границах соединения таких структур обязательно существуют изменения химического состава или характеристик самой решётки. При большой степени инжекции химические элементы могут переходить путём электромиграции в иные области. Изменения в структуре приводят к кристаллическим нарушениям, таким, как дислокации и точечные дефекты, которые становятся неизлучающими центрами. Они задерживают естественное излучающее перераспределение и в итоге производят дополнительное тепло внутри активного слоя.
2. Деградация электродов
Деградация электродов в светодиодах чаще всего встречается на электроде Р-области (как правило, прибор включает подложку n-типа, и электрод p-области образуется рядом с активной областью светодиода). Главный фактор деградации прибора – диффузия металла во внутреннюю область (её ещё называют периферийной диффузией) полупроводника. Диффузия растёт с усилением инжектированного тока и температуры.
Выбрать оптимальный материал для омического контакта к p-области светодиодов InGaN/GaN весьма трудно из-за значительной ширины запрещённой зоны GaN р-типа. Электрод должен иметь более низкий коэффициент взаимной диффузии компонентов. Для этого специалисты часто применяют барьерный слой для устранения явлений электромиграции. Вопросы токового освещения в мощных полупроводниках более сложны. Для их решения нужно подобрать подходящую конструкцию электрода светодиода и вертикальный компонент электрического тока. Электроды из некоторых материалов, например из прозрачного проводящего оксида индия-олова (ITO), или отражающих металлов (серебро) склонны к электромиграции и температурной неустойчивости.
Нарушение рабочей кромки – это большая проблема для светодиодов на AlGaAs/GaAs, которые испускают видимый свет, но не является таковой для светодиодов на InGaAsP. Окисление благодаря фотохимическим реакциям приводит к росту показателей порогового тока, и, как следствие, к сокращению срока службы светодиода. Ещё одним видом поломки рабочей кромки может быть так называемый катастрофический оптический дефект (КОД). В этом случае мощность световой энергии превышает установленный уровень, и рабочая кромка начинает плавиться. Отказ оптоэлектронных приборов, в нормальных условиях нечувствительных к деградации кромки, может быть спровоцирован нарушениями при обработке, инородными загрязнениями и недостатками самого материала.
3. Термическая деградация.
Термическая деградация из-за каверн в припое зачастую превалирует в полупроводниках в первые 10000 часов эксплуатации. Объем тепла, которое излучает светодиод в ходе работы, требует их установки на радиатор или теплопоглощающую подложку посредством припоя. Если каверны в припое мешают оптимальному отводу тепла, образующиеся горячие точки провоцируют тепловую деградацию, приводящую к отказу. Причиной формирования каверн в припое может быть нарушение условий обработки или диффузии металла на границе соединения (т.н. каверны по Киркендаллу). Кроме того, к формированию каверн может приводить электромиграция. Если через металл проходит достаточно большой ток, вакансии и ионы металлов перемещаются к противоположным полюсам, что приводит к формированию каверн (вакансии), кристаллов, бугорков и вискеров. Увеличение вискеров может быть спровоцировано действием внутренних напряжений, температуры, влажности и специфики самого материала. Он, как правило, происходит на границе между припоем и радиатором и может привести к К3.
4. Электростатический разряд и электрическая перегрузка
Полупроводники весьма восприимчивы к воздействиям электростатических разрядов. (ЭСР), которые могут являться причиной неожиданных отказов, параметрических изменений или внутренних нарушений, что приводит к ухудшению работы в течение дальнейшей эксплуатации. В соответствии с имеющимися нормативами, восприимчивость светодиодов к ЭСР должна превышать 100 В при испытании на муляже человеческого тела. Сбои из-за перегрузки и ЭСР – это очень большая проблема в работе светодиодов. Чтобы достичь нужного класса ЭСР, разработчики часто применяют диод Зинера или барьер Шотки. Многие InGaN/GaN светодиоды, предназначенные для продажи, базируются на сапфировых подложках, у которых отсутствует электрическая проводимость. Это является причиной возникновения остаточного электрического заряда в приборе, повышая его восприимчивость к нарушениям, обусловленным электростатическим зарядом и перегрузкой.
5. Термическая усталость и короткое замыкание
Разница коэффициентов термического расширения у соединённых частей и припоя является причиной формирования механических напряжений на этапе производства, связанных с термоциклированием. Как правило, термическая усталость появляется в приборах, произведённых с применением мягкого припоя. Светодиоды, произведённые с применением твёрдого припоя относительно устойчивы к устойчивой термической нагрузке. Из-за высокой степени смачиваемости припой на основе олова часто переливается через край контактной площадки, что может вызвать короткое замыкание. Ошибки могут быть допущены и при сборке корпуса. Причинами могут быть герметик, электродные выводы и фосфор. Тепловые напряжения в герметике – это наиболее распространённая причина отказа работы полупроводника. Когда по причине электрической перегрузки или высокой внешней температуры температура корпуса совпадает с температурой перехода стеклянного наполнителя герметика (Tg), смола быстро расширяется. Перепад коэффициентов термического расширения внутренних элементов светодиода может стать причиной механического повреждения. Очень низкие температуры, как правило, приводят к появлению трещин в эпоксидной композиции – материала, из которого изготовлены линзы. Из-за большого внутреннего нагрева и неизлучающей рекомбинации температура может резко повыситься до 150 С, что может стать причиной пожелтения эпоксидной композиции. В итоге это меняет выходную оптическую мощность или цвет излучаемого света. В случае несовпадения индексов преломления герметика и полупроводникового материала произведённый свет задерживается внутри полупроводника, и в итоге формируется дополнительный источник тепла. После перегрева эпоксидной композиции может случиться разрыв или перемещение электродного вывода и уменьшение прочности крепления кристалла и подложки. А это может привести к отделению кристалла и эпоксидной композиции.
Ещё одним фактором возникновения обрыва в приборе могут быть механические напряжения, вызванные свинцовыми проводниками. Нарушение норм, установленных для давления, положения и направления в процессе пайки выводов приводит к формированию механических напряжений при обычной рабочей температуре и искривлению выводов в критической близости от кристалла светодиода. Во многих белых светодиодах применяется желтый или красный/зелёный люминофор. Он склонен к термической деградации. Если разработчик одновременно применяет два или более разных люминофора, компоненты должны обладать сравнимым временем жизни и параметрами деградации, чтобы излучаемый цвет был насыщенным. Цветовая температура и чистота цвета тоже снижаются в процессе работы.
Материал с сайта energohelp.net